-
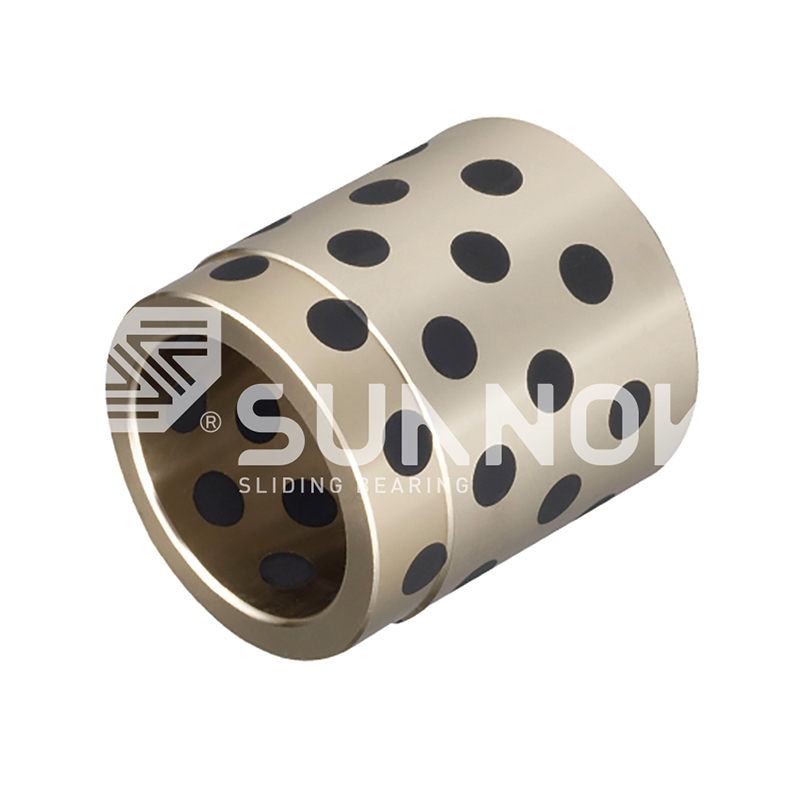
 JDB fast smøreleje Rund selvsmørende JOST Oilless Messing Flange Lejebøsning
-
-

-
 JDB fast smøreleje JDB-5 stålbaseret oliefri bøsning, grafitindsat stålbøsning
-
 Olie-tilbageholdelse af bimetallbæring Self-Lubricating 200# P20 Steel Graphite Insert Wear Plate / Steel Oilless Wear Strip
-
 Olie-tilbageholdelse af bimetallbæring 200#P10 Steel Graphite Insert Wear Plate / Oilless Wear Plate With 2 Counter‑sink Holes
-
 SF-1 oilless bærer SF-1SP Strip Standard metrisk størrelse Self-smurende komposit Slide Strip
-
 SF-2-grænse smørebæring SF-2WC Standard metrisk selv-smøreforbindelse til skyvaskin


Hvad købere bør overveje, når de køber tilpassede selvsmørende lejer
Industri -nyheder-En indkøbsingeniør åbner tre tilbud på en tilpasset glidebøsning med samme nominelle ID, OD og længde. Enhedspriserne varierer med næsten 40 procent, men ingen af tilbudsarkene angiver en materialekvalitet, en PV-grænse eller en påkrævet akselhårdhed. Seks måneder senere bliver den billigste del trukket ud af en stempelpresse med en forhalet boring og en hæftet journal. De reelle omkostninger ved denne besparelse inkluderer en uplanlagt nedlukning, to teknikerskift og en udskiftningsaksel.
Denne sekvens gentages på tværs af formbutikker, hydrauliske pumpebyggere og entreprenørudstyrslinjer. Selvsmørende lejer ser enkle ud, men specifikationerne inde i dem afgør, om delen overlever.
Definer driftskonvolutten, før du sammenligner tilbud
Den første specifikation, der låses, er den mekaniske belastning, udtrykt som specifik belastning, glidehastighed og deres produkt, PV-værdien. Hvert materialesystem har en maksimal PV, over hvilken dens solide smørefilm nedbrydes og slid accelererer kraftigt.
- Radialt belastningsområde, inklusive stød- og kantbelastningsspidser
- Glidende hastighed og bevægelsestype: roterende, oscillerende eller frem- og tilbagegående
- Interface temperaturområde og omgivende forhold
- Skaftets materialekvalitet, hårdhed og overfladefinish
PV = p x v p i N/mm2, v i m/s. Når den beregnede PV overskrider materialets tørgrænse, overophedes lejet, mister sin overføringsfilm og slides eksponentielt.
Lad ikke leverandøren gætte disse værdier. En ansvarlig producent spørger om belastning, hastighed og temperatur før tilbud. Hvis en sælger priser din del uden et eneste teknisk spørgsmål, er lejet allerede blevet fejldesignet.
Tilpas materialesystemet til arbejdsvinduet
Et selvsmørende leje er ikke én materialeklasse; det er et sæt af byggefamilier, hver med et bestemt pligtvindue. Støbte solide indlejrede lejer bearbejder solide smøremiddelpropper ind i et bronze- eller messinghus, absorberer stødbelastninger og dominerer matricestyr, ejektor- og slidpladeapplikationer.
 JDB650 selvsmørende messingbøsning med indbygget fast smøremiddel Denne messingbøsning bruger en CuZn24Al6-legering med indlejrede grafitindsatser til vedligeholdelsesfri drift. Den passer til miljøer med høj belastning, lav hastighed og medium til høj temperatur, hvor ekstern smøring er upraktisk. Se produkt →
Sintrede bimetallejer binder et kobberlegeringslag med dispergeret fast smøremiddel til en stålbagside, der kombinerer hård støtte med et stabilt kørende lag til konstant høj belastning.
 JF-800 Bi-metal leje med CuPb10Sn10 legering til kraftig brug Et sintret leje med stålstøtte med et bly-tin-bronzelag, bygget til ekstreme belastninger og glidning ved lav hastighed. Det giver stærk slidstyrke og passer til krævende applikationer inden for minedrift, konstruktion og marineudstyr. Se produkt →
PTFE-forede lejer såsom SF1-typen tilføjer et polymerlag med lav friktion til risici for stick-slip, gnidninger eller start-stop.
 SF-1 Vedligeholdelsesfrit PTFE-foret selvsmørende leje Et tre-lags kompositleje med stålbagside, porøs bronze og PTFE-foring. Den fungerer uden olie, reducerer støj og vibrationer og håndterer tunge belastninger, hvilket gør den velegnet til tekstil-, bil- og maskinapplikationer. Se produkt →
Materialekvalitet betyder lige så meget som konstruktion. Tinbronze, aluminiumbronze og messing adskiller sig i flydestyrke, slidadfærd og temperaturloft, og europæiske købere efterspørger i stigende grad blyfri eller REACH-kompatible kvaliteter. Matrixlegeringen skal kunne spores til en standardspecifikation, ikke beskrevet som lignende eller tilsvarende.
Repræsentative tørre PV-grænser efter materialefamilie Værdier i MPa-m/s under tørdrift. Orienteringsdata til sammenligning; bekræfte med leverandørens PV-testresultater.
| bærende familie | Byggeri | Typisk belastning ved lav hastighed | Typisk tør PV | Bedst til |
| Cast indlejret | Bronze eller messing krop med solide smørepropper | op til 60 N/mm2 | 2,5 MPa-m/s | Matricer, slidplader, oscillerende led |
| Sintret bimetal | Stålbagside med sintret kobberlegeringslag | op til 70 N/mm2 | 2,0 MPa-m/s | Hydrauliske pumper, gearkasser, læssere |
| Indpakket bronze | Valset bronzeskal med glidemiddellommer | op til 40 N/mm2 | 1,5 MPa-m/s | Moderat belastning stabile stillinger |
| PTFE-foret | Bagside med PTFE lavfriktionslag | op til 25 N/mm2 | 3,6 MPa-m/s | Stop-start, frem- og tilbagegående mekanismer |
Overførselsfilm
Overførselsfilm is the thin layer of solid lubricant mechanically deposited onto the shaft during running-in. It is the real working surface of a self-lubricating bearing. If the shaft finish is too rough or the PV limit is exceeded, the film breaks down and metal-to-metal contact begins.
Gennemgå JDB produktfamilie med fastsmørende lejer for at se, hvordan ét konstruktionskoncept skalerer fra styrestifter til kraftige slidplader.
Bekræft tolerancer og standarden bag dem
Tegningstolerancer forårsager flere brugerdefinerede lejefeltfejl end materialevalg gør. De kritiske dimensioner er boringspasningen på akslen, interferensen af den udvendige diameter i huset, vægtykkelsesvariation, flangefirkantethed og affasningsgeometri.
Brugerdefinerede dele følger en standard eller en tegning. Inden for værktøj definerer NAAMS og DIN 9834 styrelejegeometrien; metriske flangelejer følger ISO-pasningskonventioner. Bekræft, hvilken standard der gælder før bearbejdning.
| Dimension | Typisk specifikation | Fejltilstand, når den er forkert |
| Bore ID tolerance | H7 eller H8 afhængig af akselpasning | Skaftskæring og tab af kontaktareal |
| Udvendig diameter | H7/s6 eller lignende interferenspasning | Husrotation og slitage |
| Variation i vægtykkelse | Inden for 0,05-0,10 mm på præcisionskvaliteter | Højt lokalt tryk og tidligt slid |
| Flangefirkantethed | Vinkelrette inden for 0,05 mm | Kantbelastning på akslen |
| Fasning og kantbrud | 0,3-1,0 mm pr. tegning | Overførselsfilm scraped off during assembly |
Tommelfingerregel: et brugerdefineret lejes tolerancekæde skal starte fra aksel- og husdimensionerne ved driftstemperatur, ikke fra nominelle tegningsværdier.
Audit leverandørens støbe- og testdisciplin
En leverandørs proceskontrol er den eneste pålidelige forudsigelse af karakterkonsistens. Det centrale spørgsmål er ikke, om leverandøren bearbejder lejer, men om den styrer legeringen fra smeltning til færdig del. En producent, der støber sine egne kobberlegeringer og udfører spektrografiske kontroller på tre trin, kan certificere karakteren.
Zhejiang Shuangnuo Bearing Technology Co., Ltd. støber sine egne kobberlegeringer, overvåger smeltningen før, under og efter ovnen kører med spektrometre og driver mere end 80 CNC-maskiner til efterbehandling. Materialet venter aldrig på et udvendigt støberi.
Legering opladning og smeltning
Kontrolleret tilsætning af kobber, tin, aluminium og sporstoffer.
Ovnsspektrografisk kontrol
Karakter verificeret før hældning.
Casting
Centrifugal-, kontinuerlig- eller metalstøbning pr. del geometri.
Post-cast verifikation
Anden spektrografisk kontrol af den størknede legering.
CNC-bearbejdning
Boring, OD, flange og smøremiddellommer bearbejdet til tegning.
Tredjeparts test
Sammensætning og mekaniske egenskabsrapporter tilgængelige på forespørgsel.
Bed om testrapporten før indkøbsordren, ikke efter en reklamation. Hvis en leverandør ikke kan vise en tredjeparts sammensætning og mekanisk rapport for den nøjagtige smeltemasse, der er brugt i din batch, er legeringen reelt ukontrolleret.
Sammenlign de samlede ejeromkostninger, ikke enhedsprisen
Enhedsprisen er den mindst pålidelige omkostningsmåling for et tilpasset glideleje. En bøsning, der svigter ved 4.000 timer i stedet for 12.000, koster mere i nedetid, arbejdskraft og akselskader end enhver prisforskel mellem leverandører. Konverter hvert tilbud til en pris pr. driftstime.
3x Slidlevetidsspredning observeret mellem en verificeret støbekvalitet og en ikke-verificeret ækvivalent i identisk brug.
1-2 timer Smørestop elimineret pr. uge pr. lejepunkt efter konvertering til fastsmørebøsninger.
30 % Typisk prispræmie for en certificeret kvalitet med fuld testdokumentation over en ikke-certificeret del.
En lavprisleverandør, der springer over kontrol i ovnstadiet, kan bestå materiale af dårlig kvalitet; forskellen er usynlig i de første hundrede timer og ødelægger bøsningen ved første vedligeholdelsesinterval.
Selvsmøring betyder aldrig nul vedligeholdelse. Akselfinish, justering og indkøringsadfærd bestemmer overføringsfilmen, og filmen bestemmer lejets levetid. Vores analyse af almindelige misforståelser ved køb af selvsmørende bronzelejer dækker specifikationsfejlene bag feltfejl.
Ofte stillede spørgsmål
Dette er de fire spørgsmål, købere oftest rejser, før de afgiver en tilpasset ordre.
Hvad er en PV-grænse, og hvorfor betyder det noget for et specialleje?
PV-grænsen er produktet af specifikt tryk i N/mm2 og glidehastighed i m/s, over hvilken den faste smørefilm ikke længere kan beskytte grænsefladen. Over denne grænse overophedes lejet og slides hurtigt. Din toldberegning skal passe inden for den godkendte grænse for materialefamilien.
Skal vi angive en ISO-tilpasning eller en nominel dimension?
Giv begge dele. Angiv den nominelle boring, OD og længde, og tilføj derefter pasformsklassen eller de faktiske aksel- og husdimensioner ved driftstemperatur. Leverandøren har brug for disse oplysninger for at vælge bearbejdningstolerancer, der forhindrer lejet i at spinde i huset eller binde sig til akslen.
Hvordan kan vi verificere materialekvaliteten for et tilpasset leje?
Anmod om en spektrografisk sammensætningsrapport fra den smelte, der er brugt i din batch, plus en tredjepartsrapport, der dækker sammensætning og mekaniske egenskaber. En leverandør, der kontrollerer sin egen støbning, kan levere disse som standarddokumenter. Hvis rapporten ikke kan nævne en standardkarakter, er materialet ikke certificeret.
Hvor længe skal en selvsmørende bøsning holde?
Der er ikke noget universelt tal. Levetiden afhænger af belastning, hastighed, temperatur, akselfinish og driftscyklus. En praktisk tilgang er at aftale en minimumsdesignlevetid med leverandøren, kontrollere PV-beregningen mod reelle driftsdata og validere med én pilotbatch før fuld produktion.
Nederste linje: specificer pligten, verificer karakteren, kontroller processen, og prissæt driftslevetiden i stedet for delen.
Kontakt os //
Har du spørgsmål? Kom i kontakt!

Zhejiang Shuangnuo Bearing Technology Co., Ltd. Specialiseret i produktionen af forskellige selvsmonterende kobberlegeringsbuskeprodukter
Hurtige links
Relaterede produkter
Kontakte
- Tilføje: Nr. 69, Tingyao East Road, Ganyao Town Industrial Zone, Jiashan County, Zhejiang -provinsen, Kina
- Tlf: +86-15957371801
- Fax: +86-0573-84038630
- E -mail:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Brugerdefineret selvsmøring af kobberlegeringer
