-
 JDB fast smøreleje Vedligeholdelsesfri med krave messing Din9834 oliefri styrebøsning leje
-
 JDB fast smøreleje Rund selvsmørende JOST Oilless Messing Flange Lejebøsning
-

-
 JDB fast smøreleje En-flange selvsmørende bronzebøsning Grafitproppet glidebøsningsleje JEFW
-
-

-

-


Fremstilling af selvsmørende lejer: Nøgleproduktions- og inspektionsfaktorer
Industri -nyheder-Inspektionsbænken er det sted, hvor et selvsmørende leje får sin nominelle levetid, men de beslutninger, der bestemmer, at livet bliver taget meget tidligere. En stempelbøsning specificeret til 20.000 slag, der sætter sig fast ved 3.000, er sjældent en smøremiddelfejl; det er en produktionsfejl - en legering, der er udstøbt i dårlig kvalitet, en grafitprop, der løsnede sig i lommen, eller en boring, der er færdig ud over dens tolerance. Ved selvsmørende lejefremstilling er kvaliteten låst i ovnen, pressen og måleren, længe før delen når maskinen.
Zhejiang Shuangnuo Bearing Technology Co., Ltd. driver kobberlegeringsstøbning, sintring, CNC-bearbejdning og slutinspektion under ét tag. Den integration er ikke en markedsføringspåstand; det er kernen i lejekvalitetskontrol, fordi de samme materialeporte og acceptkontrol kan følge enhver produktfamilie fra smeltning til færdig bøsning.
Kobberlegeringsstøbning: Den første kvalitetsport
Et selvsmørende lejes belastningsevne og slidstyrke er fastgjort ved smelteovnen, før enhver bearbejdning starter. Kobbermatricen - tinbronze, aluminiumsbronze eller messing støbt til standard nationale kvaliteter - bestemmer hårdhed, modstandsdygtighed over for anfald og adfærd under kantbelastning.
Shuangnuo producerer sine egne kobberlegeringsemner gennem centrifugalstøbning, kontinuerlig støbning og metalstøbning. Centrifugalstøbning pakker mikrostrukturen til tætte cylindriske emner; kontinuerlig støbning giver ensartet stangbeholdning til lange løb; metalformstøbning danner næsten-net-former med mindre skrot. Hver rute ændrer porøsitet og kornorientering, så støbemetoden er i sig selv en præstationsbeslutning.
Typisk Brinell-hårdhed af kobberlegeringer i selvsmørende lejer (HB)
Typiske mellemværdier; produktionsaccept er baseret på det spektrometriske testcertifikat for hvert heat.
JDB-indlejringsprocessen: Fast smøremiddel i en kobbermatrix
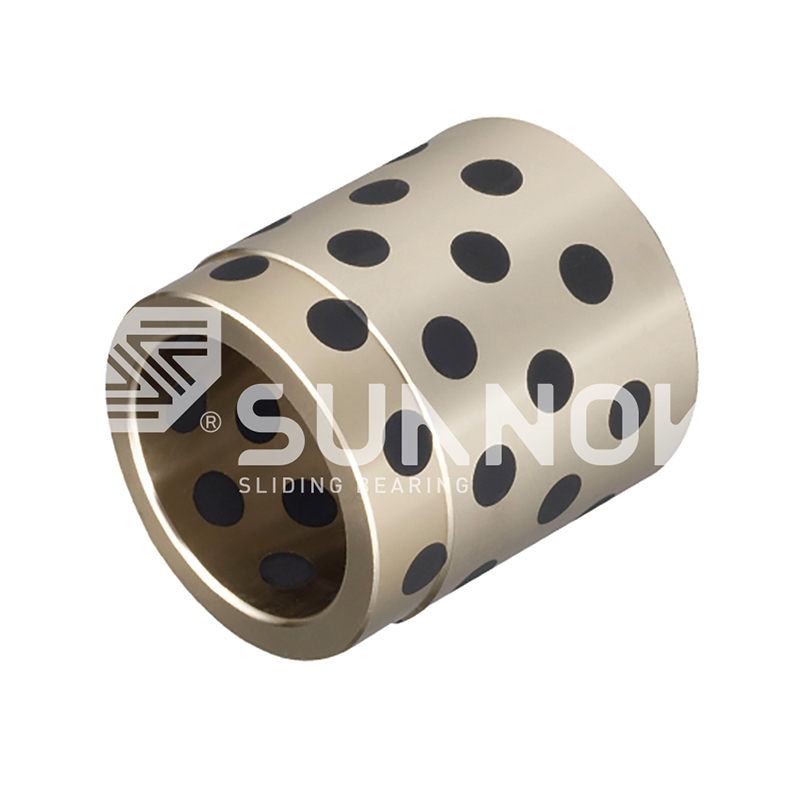
JDB solide selvsmørende lejer fungerer, fordi præcist placerede grafit- eller sammensatte propper er mekanisk låst ind i en støbt kobberlegering. Lommer bores efter støbning, hvorefter propper trykkes ind med kontrolleret interferens, så de bliver siddende under vibration, stød og termisk cykling.
Et selvsmørende leje er et glideleje, hvori et fast smøremiddel - typisk grafit eller en grafitbaseret forbindelse - er indlejret i eller spredt gennem lejevæggen, hvilket gør det muligt for lejet at fungere uden en kontinuerlig ekstern olieforsyning i længere perioder.
To parametre dominerer indlejringstrinnet. Stikarealforhold afbalancerer friktion mod belastningskapacitet: mere smøremiddeloverflade sænker friktionen, men svækker matrixen, så mønsteret skal respektere lejets PV-klassificering. Stikfastholdelse afgør overlevelse under stødbelastninger; en prop, der stikker ud, ødelægger både bøsningen og den tilhørende aksel. Overførselsfilmen, der dannes under indkøring, er det, der gør lejet vedligeholdelsesfrit, som beskrevet i vores analyse af JDB-arbejdsprincippet .
 JDB650 selvsmørende messingbøsning med indbygget fast smøremiddel Denne messingbøsning bruger CuZn24Al6-legering med indlejrede grafitpropper til at danne en lavfriktionsoverførselsfilm, hvilket gør den velegnet til højbelastnings-, lavhastigheds- og svært smørbare applikationer uden ekstern olie. Se produkt →
Sintrede bimetalliske lejer: Stålbagside, bronzefunktion
Sintrede bimetalliske lejer kombinerer en stålbagside for strukturel styrke med et porøst bronzelag sintret ved kontrolleret temperatur og derefter imprægneret med fast smøremiddel. Stålskallen bærer byrden; bronzelaget klarer friktion og tolererer mindre skævheder.
200-B-serien bruger en stålbagside, kobberbaseret sintret pulver og dispergeret fast smøremiddel til tungt entreprenørudstyr. JF-800-familien, inklusive den blyfri JF750 og høj-aluminium JF20, retter sig mod hydrauliske pumper og tandhjulspumper, hvor træthedsstyrke og tilpasningsevne begge er kritiske.
4 støbeveje: centrifugal, kontinuerlig, metalform og sintring
3 spektrale inspektionsporte pr. heat
80 CNC-værktøjsmaskiner på produktionsgulvet
JF-800 Bi-metal leje med CuPb10Sn10 legering til kraftig brug Konstrueret til kraftig glidning med lav hastighed, dette stål-bagsideleje med et sintret kobber-bly-tin-lag tilbyder fremragende slidstyrke og slagtolerance til krævende industrielt udstyr. Se produkt → Indpakkede bronzelejer: Præcision fra rullet bånd
Omviklede bronzelejer dannes ved at rulle bronzebånd til cylindriske eller flangede former, med smøremiddellaget påført før formning. Fordi den indre overflade bærer et præget smøremiddellommemønster, er de kritiske kontroller sømjustering, kanttilstand og omslagets integritet efter formning.
FB090-familien dækker standard metriske bronze-omviklede bøsninger; FB08G-varianten bruger en stål-grafitkonstruktion til tungere kantbelastning. Tætnings- og flangeversioner udvider rækkevidden til roterende og frem- og tilbagegående aksler.
For pakkede bronzelejer kommer dimensionskonsistensen fra værktøjet og strimlen, ikke fra bearbejdning. Det er grunden til, at processen dominerer højvolumen, standardiseret metrisk bøsningsproduktion.
 FB090 Bronze-omviklet leje med diamantsmørelommer Denne selvsmørende bøsning er dannet af CuSn8 bronzestrimmel med diamantformede fordybninger, der bevarer fedt, og giver lang levetid og høj belastningskapacitet til byggeri og bilapplikationer. Se produkt →
Dimensionerbearbejdning og den endelige inspektionsprotokol
Den endelige inspektionsprotokol afgør, om et leje når service vurderet til dets design-PV-værdi eller svigter for tidligt. De tre afgørende kontroller er dimensionstolerance, overfladefinish og smøremiddeldækning.
Shuangnuos 80-plus CNC drejebænke og bearbejdningscentre holder boringer, flangeflader og forsænkninger til standard metriske størrelser og brugerdefinerede tegninger. Fordi det samme udstyr skærer direkte fra in-house støbte emner, forbliver dimensionskontrol konsekvent fra prototype til produktionsbatch.
| Inspektionssted | Metode | Kriterium |
| Legeringssammensætning | Spektrometer, tre porte | Karaktergrænser pr. standard |
| Støbning sundhed | Visuel og ultralydskontrol | Ingen porøsitet eller krympning |
| Indstøbning af smøremiddel | Stikdækning, fastholdelsestest | Arealforhold og siddedybde |
| Sintret lagbinding | Prøvetagning for klip og skræl | Lagets vedhæftningsstyrke |
| Dimensions | Målere, CMM | ID, OD, flange pr. tegning |
| Overflade finish | Profilometer | Ra inden for specifikation |
- Råvarevalg og varmeberegning
- Smeltning med ovnladningsspektrometerkontrol
- Støbning ved hjælp af centrifugal-, kontinuerlig- eller metalstøbningsvej
- Grov- og finishbearbejdning på CNC-udstyr
- Solid smøremiddel indstøbning eller sintret lag efterbehandling
- Endelig dimensions- og materialeaccept
Støbt, sintret eller pakket: Tilpasning af ruten til applikationen
Ingen enkelt produktionsrute dominerer enhver applikation. Støbte lejer i JDB-stil bærer tunge stødbelastninger, sintrede bimetalliske dele passer til hydrauliske og frem- og tilbagegående systemer med høj volumen, og omviklede bronzebøsninger leverer økonomisk præcision i standardiserede metriske størrelser.
Cast og indlejret (JDB)
Solide smørepropper i støbt kobbermatrix.
Høj stød- og kantbelastningstolerance.
Typisk brug: prægeforme, forme, tunge maskiner.
Sintret bimetal (JF-800, 200-B)
Stålbagside med sintret bronzelag.
Høj træthedsstyrke og tilbageholdelse af smøremiddel.
Typisk brug: hydrauliske pumper, tandhjulspumper.
Indpakket bronze (FB090)
Valset bånd med påført smørelag.
Konsekvente id'er i store metriske størrelser.
Typisk brug: standardbøsninger, styreanvendelser.
Alle tre ruter deler et krav: En leverandør, der kontrollerer sit eget materiale og bearbejdning, kan tilbyde den samme sporbarhed for en katalogdel og en tilpasset tegning og kan understøtte det med en autoritativ tredjepartstestrapport.
Ofte stillede spørgsmål
Hvad er den mest kritiske inspektion ved fremstilling af selvsmørende lejer?
Verifikation af materialesammensætning med spektrometer er den mest kritiske, fordi en legeringsafvigelse ikke kan korrigeres senere. Kontrollen med tre porte - ovnladning, smeltet metal før udstøbning og færdig støbning - beskytter hvert efterfølgende procestrin.
Hvordan påvirker støbemetoden lejets ydeevne?
Støbemetoden kontrollerer mikrostrukturdensitet og porøsitet. Centrifugalstøbning producerer tætte cylindriske emner til kraftige bøsninger, kontinuerlig støbning giver ensartet stangmateriale, og metalstøbning giver næsten-net-former med mindre materialespild.
Hvordan holdes solide smøremiddelpropper på plads?
Lommerne bearbejdes til en kontrolleret diameter og dybde efter støbning, og grafit- eller sammensatte propper presses ind med interferens. Fastholdelse verificeres ved sædedybdekontrol og forskydningstest på repræsentative dele.
Kan en kunde anmode om tilpassede dimensioner og testrapporter?
Ja. Producenter med intern støbning og CNC-bearbejdning kan producere ikke-standardstørrelser fra kundetegninger og levere autoritative tredjeparts testrapporter, der dækker materialesammensætning og mekaniske egenskaber.
Kontakt os //
Har du spørgsmål? Kom i kontakt!

Zhejiang Shuangnuo Bearing Technology Co., Ltd. Specialiseret i produktionen af forskellige selvsmonterende kobberlegeringsbuskeprodukter
Hurtige links
Relaterede produkter
Kontakte
- Tilføje: Nr. 69, Tingyao East Road, Ganyao Town Industrial Zone, Jiashan County, Zhejiang -provinsen, Kina
- Tlf: +86-15957371801
- Fax: +86-0573-84038630
- E -mail:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Brugerdefineret selvsmøring af kobberlegeringer
