-
 JDB fast smøreleje JDB650 selvsmørende messingbøsning oliefri lejer
-
 JDB fast smøreleje JFB650 metrisk oliefri selvsmørende bronze runde flangelejer
-
 JDB fast smøreleje JFBB metriske selvsmørende oliefri grafitflangelejer bøsninger
-
 JDB fast smøreleje En-flange selvsmørende bronzebøsning Grafitproppet glidebøsningsleje JEFW
-

-
 SF-1 oilless bærer SF-1S selvsmøring af rustfrit stålbøsning
-

-
 JF-800 Bi-Metal-leje JF-700 Bi-Metal, der bærer tunge selvbegrænsende ærmebøsninger


Sintrede bronzebøsninger vs solide bronzebøsninger: En praktisk valgvejledning
Industri -nyheder- En ingeniør, der udskifter en fedtsmurt massiv bronzebøsning hver sjette uge, kan ofte forlænge intervallet ud over et år ved at skifte til en olieimprægneret sintret bronzebøsning, mens den samme sintrede del vil svigte tidligt under et kontinuerligt arbejde med høj belastning og høj hastighed, der kræver den tætte væg og udvendig olietilførsel af. Porøsitet er det, der adskiller dem.
Hvad adskiller sintrede og massive bronzebøsninger
Sintrede bronzebøsninger fremstilles ved at komprimere bronzepulver og sintre det til en porøs struktur, der lagrer olie, mens solide bronzebøsninger er bearbejdet af fuldstændig tæt støbt eller ekstruderet stang og er afhængig af smøremiddel, der tilføres fra ydersiden af boringen. Den ene forskel driver hver anden sammenligning i denne artikel.
Den sintrede rute: pulver, presse og ovn
Bronzepulver presses i en matrice til næsten endelig form og opvarmes i en ovn for at binde partiklerne, hvilket efterlader et kontrolleret 15 til 25 procent netværk af indbyrdes forbundne porer, der er vakuumimprægneret med olie. Processen er næsten nettoform, hvilket gør sintrede bøsninger effektive til standard metriske størrelser og høj volumen. Når der kræves en stærkere stålskal under det porøse lag, leverer Zhejiang Shuangnuo Bearing Technology Co., Ltd. et design som en olieholdende bimetallisk leje med et sintret kobberlag på en stålbagside .
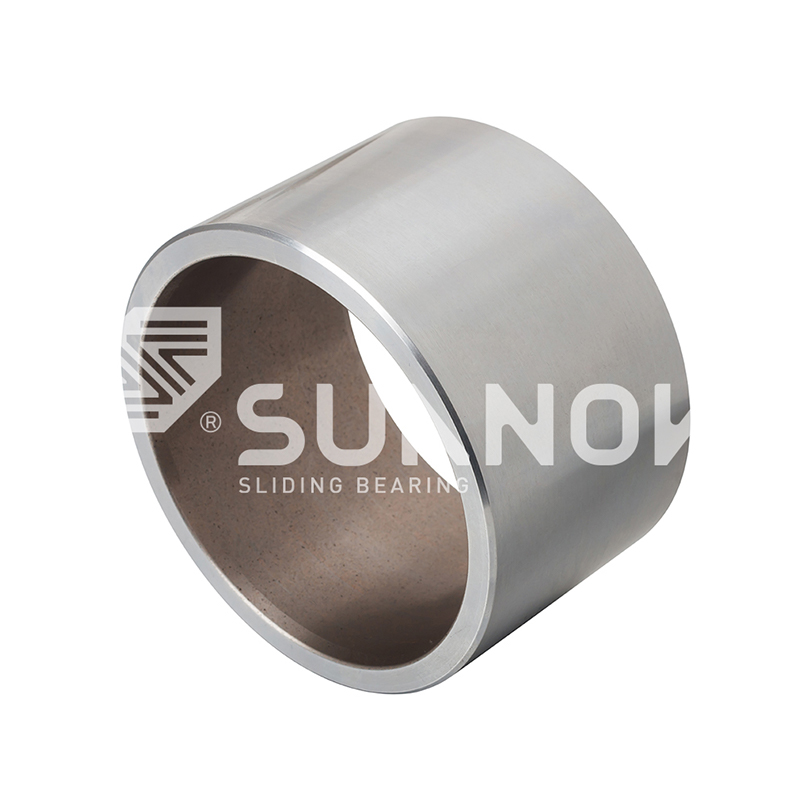 Engros 200#B olieholdende bimetallisk leje (stålbagside Kobber Sinter Wi Zhejiang Shuangnuo Bearing Technology Co., Ltd. er Kina 200#B olieholdende bimetalleje (stålbagside kobbersinter med solid L... Se produkt →
Den solide rute: støbt stang, derefter bearbejdning
Massive bronzebøsninger starter som centrifugal- eller kontinuerligt støbt stang og afsluttes med drejning, boring og brobning. Der er ingen tilsigtet porøsitet, så væggen er helt tæt, bærer højere belastning og tillader store diametre, flangelegemer, kilespor, olieriller og ikke-standardlegeringer såsom aluminiumbronze eller højbly tinbronze.
En sintret bronzebøsning er en presset og sintret porøs bronzekomponent, der lagrer olie i 15 til 25 procent indbyrdes forbundne porer og frigiver den ved termisk ekspansion under drift. En massiv bronzebøsning er en fuldstændig bearbejdet komponent, der ydes af fedt eller olie, der tilføres fra siden af boringen, eller af solide smørepropper indlejret i væggen.
Strukturelle forskelle, der bestemmer ydeevnen
Porøsitet er den enkelte egenskab, der adskiller de to bøsningsfamilier, fordi den skaber selvstændig olielagring på bekostning af trykstyrke, slagstyrke og maksimal driftstemperatur.
| Ejendom | Sintret bronze bøsning | Solid bronze bøsning |
| Porøsitet | 15 til 25 procent, indbyrdes forbundet | Grundlæggende nul |
| Opbevaring af olie | Indvendige porer, vakuumimprægneret | Ingen; eksternt fedt eller olie påkrævet |
| Typisk PV-grænse ved lav hastighed (MPa-m/s) | 1,8 olieimprægneret | 5.6 med bearbejdede olieriller |
| Relativ statisk belastningskapacitet | Omtrent 50 procent af fast stof i samme størrelse | Baseline (højest) |
| Maksimal praktisk diameter | Begrænset af presse- og sintringsovn | Begrænset kun ved støbning og bearbejdning |
| Boretolerance | IT6 til IT7 efter dimensionering | IT5 til IT7 bearbejdet |
Belastningskapacitet, PV grænser og levetid
Til vedvarende høje belastninger er solid bronze det sikrer materiale; til moderate belastninger med vedligeholdelsesfri drift er sintret bronze arbejdsløsningen. Den tekniske stenografi er PV-grænsen, produkt af lejetryk og glidehastighed.
En typisk olieimprægneret sintret bøsning er vurderet til nær 1,8 MPa-m/s ved kontinuerlig lavhastighedsdrift, mens en rillet massiv bøsning med tvangsfremført olie når omkring 5,6 MPa-m/s; de praktiske konsekvenser er afdækket i vores bronzebøsning PV grænser og opgraderingsstrategi guide.
15-25 % Sammenkoblet porøsitet i sintret bronze; nær nul i massiv bronze
2x Højere statisk belastningskapacitet af massiv bronze ved lige dimensioner
1.8 Typisk PV-grænse (MPa-m/s) for en olieimprægneret sintret bøsning
5.6 Typisk PV-grænse (MPa-m/s) for en rillet massiv bøsning med olietilførsel
Typiske designværdier i MPa-m/s for bøsninger på hærdede aksler ved overfladehastigheder under 0,5 m/s. Faktisk grænser belastning af temperatur, køling og akselfinish.
Wear-livet følger det samme mønster. Fuldsmurt massiv bronze holder sin boringsgeometri længere ved hastighed, så sintret bronze er sjældent specificeret til kontinuerligt roterende aksler over 0,5 m/s, uden belastningen er let. Ved oscillerende, stop-start eller dårligt smurt arbejde overlever sintret bronze ofte bedre, fordi den ikke er afhængig af, at en smøremaskine når toppen af boringen. Skaft hårdhed over HRC 45 og finish finere end Ra 0,8 anbefales til begge; et dybere kig på sintret versus støbt bronze bøsning lang levetid fremgaar af vores vedligeholdelsesanalyse.
Friktion, filmdannelse og løbeadfærd
Sintret bronze danner sin egen oliefilm uden ekstern tilførsel, mens solid bronze har brug for riller og en smøremiddelkilde, men når den først er smurt, tåler den langt hårdere kontinuerlig drift.
Den sintrede mekanisme er termisk: Når akslen opvarmer boringen, udvides olien i porerne sig til overfladen og danner en grænsefilm; når lejet afkøles, trækkes olie tilbage. Reserven er begrænset og skal til sidst genimprægneres. Solid bronze kan ikke lagre olie, så friktion udføres af rille geometri, viskositet og forsyningstryk; når disse er korrekte, kører den køligere og holder spillerum meget længere ved hastighed.
Hvor ekstern olie er uacceptabel, men belastningen er for streng til en almindelig porøs væg, kan en støbt bronzebøsning med solide smørepropper, som f.eks. JDB600 støbt bronze selvsmørende leje , leverer den tætte struktur af solid bronze med indbygget tørt smøremiddel levering.
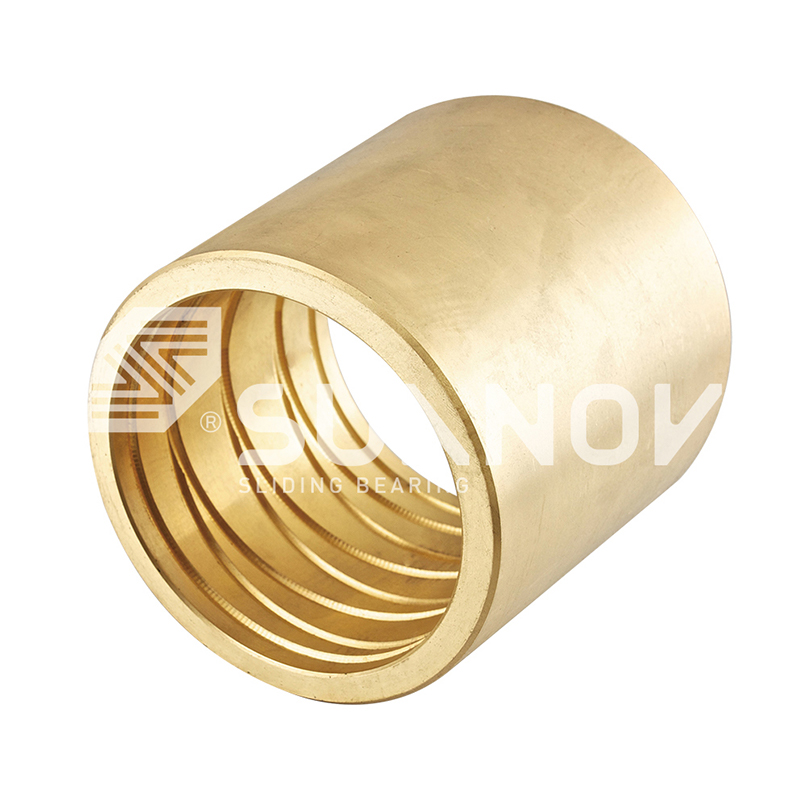 Engros JDB-600 støbt selvsmørende bronze styrebøsning lejeleverandører, Zhejiang Shuangnuo Bearing Technology Co., Ltd. er Kina JDB-600 støbt selvsmørende bronze guide bøsning lejeleverandører, Company, W... Se produkt →
Vælg sintret bronze når
- Adgang til vedligeholdelse er dårlig, eller maskinen kører uden opsyn
- Driften er oscillerende, stop-start eller intermitterende
- Belastningen er moderat, og overfladehastigheden forbliver lav
- Standard metriske størrelser og produktionsmængder over 1.000 stk
Vælg solid bronze når
- Akselhastighed og PV er høje og kontinuerlige
- Statiske belastninger eller stødbelastninger nærmer sig grænserne for sintret materiale
- Køle- og smøreforsyning er tilgængelig
- Store boringer, flanger, kilespor eller ikke-standardlegeringer er nødvendige
Omkostninger, tolerancer og fremstillingsbegrænsninger
Sintret bronze vinder ved høj volumen og standardstørrelser; solid bronze vinder, hvor bearbejdningsfleksibilitet, store boringer eller ikke-standardlegeringer driver jobbet.
Sintring har en værktøjsomkostning, der amortiseres over volumen, efterfulgt af lave materiale- og bearbejdningsomkostninger pr. styk. Den solide rute bruger støbt stang og betaler for hver drejet chip, men behøver ingen matrice, så det er billigere for engangsreparationer og prototyper. Presse- og ovnstørrelse begrænser også sintrede dele til kompakte diametre, typisk under 150 mm, mens solid bronze kan nå flere hundrede millimeter.
Tolerancerne er forskellige af samme grund. Sintrede bøsninger er dimensioneret eller præget efter sintring og holder normalt IT6 til IT7 boringer; bearbejdet solid bronze holder IT5 til IT7 med fuld kontrol over koncentricitet, flangefirkantethed og finish, hvilket er hvad oliefri bronzebøsningstolerance og installationsvejledning forklarer i praktiske termer.
Udvælgelsesproces i brandtrin
Definer belastning, hastighed, smøreadgang og produktionsvolumen; den korrekte bøsningsfamilie bliver så indlysende.
- Beregn PV-værdien ved driftspunktet og sammenlign den med referencerne på 1,8 og 5,6 MPa-m/s ovenfor. Hvis værdien overstiger den sintrede grænse ved den påkrævede levetid, skal du gå til solid bronze.
- Tjek smøreadgang. Hvis lejepositionen er lukket, uden opsyn eller forurenet, er sintret bronzes interne oliereserve en afgørende fordel.
- Indstil boringsdimensioner, tolerance, flanger og mængde. Standard metriske størrelser over 500 styk favoriserer sintret; store boringer, ikke-standardlegeringer og korte løb favoriserer bearbejdet solid bronze.
- Bekræft materialesammensætning og mekaniske data med producenter. Zhejiang Shuangnuo Bearing Technology Co., Ltd. leverer spektrokemiske analyser og mekaniske testrapporter for både sintrede og støbte bronzeprodukter.
Til kompakte højbelastningsaggregater uden vedligeholdelsesadgang, en SF1B bronzebaseret sintret leje fra SF-1-familien er en praktisk mellemvalgmulighed, fordi dens polymerblandede belægning øger belastningskapaciteten, samtidig med at boringen holders vedligeholdelsesfri.
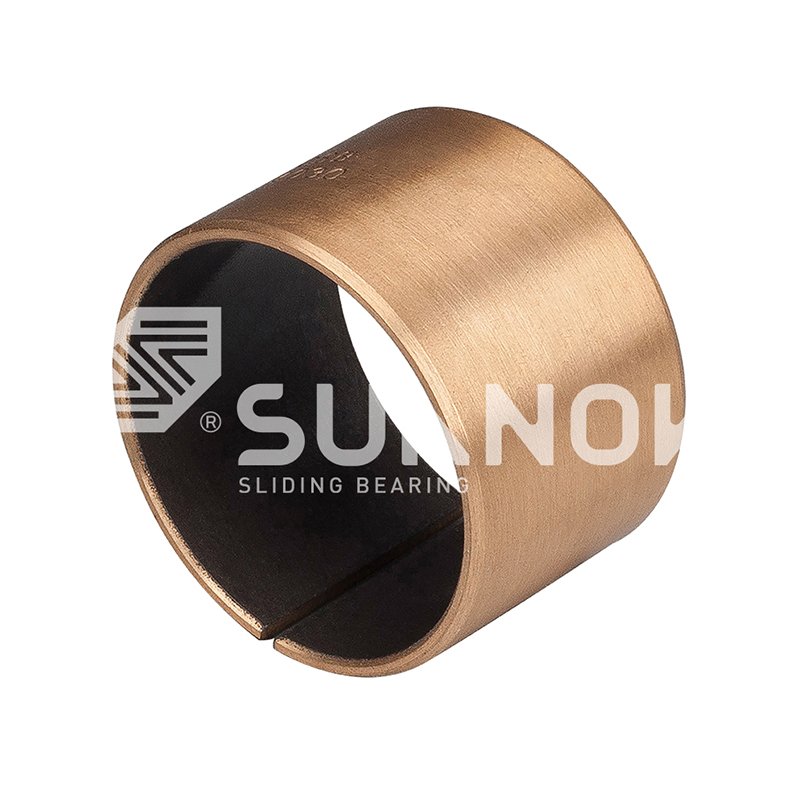 Engros høj belastningskapacitet, lav friktion SF-1B bronze leje | Selvsmøring Zhejiang Shuangnuo Bearing Technology Co., Ltd. er Kina høj belastningskapacitet, lav friktion SF-1B bronze leje | Selvsmørende bronze... Se produkt →
Ofte stillede spørgsmål
Korte svar på de spørgsmål, ingeniører oftest stiller, når de sammenligner disse to bøsningsmaterialer.
Er sintret bronze stærkere end solid bronze?
Nej. Den porøsitet, der tillader sintret bronze at opbevare olie, sænker også dens tryk- og trækstyrke. En typisk sintret bronzebøsning bærer omtrent halvdelen af den statiske belastning af en solid bronzebøsning af samme størrelse, så solid bronze er specificeret, når flydespændingen dominerer designet.
Hvilken bøsning holder længere, sintret eller solid bronze?
Det fremstilling af smøring. Uden et eksternt smøremiddel holder sintret bronze sædvanligvis mere end tør solid bronze, fordi dens porer frigiver olie præcis der, hvor friktion opvarmer boringen. Med samme smøring modstår solid bronze slid længere ved høj hastighed og høj PV, fordi dens tætte væg bevarer frigang og afleder varme bedre.
Kan en sintret bronzebøsning køre uden olie?
I tusindvis af timer, ja, men ikke for evigt. Olien, der er lagret i porerne, forbruges ved fordampning, oxidation og migration, og bøsningen skal til sidst genimprægneres eller udskiftes. Intermitterende og oscillerende drift forlænger denne periode; kontinuerlig højhastighedstjeneste forkorter det dramatiske.
Hvilke tolerancer er tilgængelige for bronzebøsninger?
Sintrede bronzebøsninger dimensioneres efter sintring og holder typisk IT6 til IT7 boringstolerancer. Massive bronzebøsninger er bearbejdet og kan holdes til IT5 til IT7 med kontrol af rundhed, koncentricitet, flangefirkantethed og overfladefinish. Begge ruter rummer flange-, forseglede eller ikke-standard legeringsvariationer.
Kontakt os //
Har du spørgsmål? Kom i kontakt!

Zhejiang Shuangnuo Bearing Technology Co., Ltd. Specialiseret i produktionen af forskellige selvsmonterende kobberlegeringsbuskeprodukter
Hurtige links
Relaterede produkter
Kontakte
- Tilføje: Nr. 69, Tingyao East Road, Ganyao Town Industrial Zone, Jiashan County, Zhejiang -provinsen, Kina
- Tlf: +86-15957371801
- Fax: +86-0573-84038630
- E -mail:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Brugerdefineret selvsmøring af kobberlegeringer
