-

-
 JDB fast smøreleje JDB-5 stålbaseret oliefri bøsning, grafitindsat stålbøsning
-
 Olie-tilbageholdelse af bimetallbæring 200#P10 Steel Graphite Insert Wear Plate / Oilless Wear Plate With 2 Counter‑sink Holes
-
 SF-1 oilless bærer Selvsmøring af SF-1T metal gearpumpe med bronze bøsninger
-
 SF-1 oilless bærer SF-1S selvsmøring af rustfrit stålbøsning
-

-
 SF-2-grænse smørebæring SF-2WC Standard metrisk selv-smøreforbindelse til skyvaskin
-
 JF-800 Bi-Metal-leje JF-700 Bi-Metal, der bærer tunge selvbegrænsende ærmebøsninger


OEM-selvsmørende bronzebøsningfremstilling: Processer, materialer & QC-vejledning
Industri -nyheder-En matricevedligeholdelsesingeniør på et automotive stanseanlæg trækker en slidt ejektorstyrebøsning og finder, at varenummeret er udgået. Udskiftningen skal matche den samme boring, samme flangehøjde og et længere serviceinterval end originalen. På det tidspunkt holder opgaven op med at være en reservedelsordre og bliver til et OEM selvsmørende bronzebøsningsfremstillingsprojekt: en tegning, en lastkasse og en materialespecifikation, som en leverandør skal konvertere til en færdig, sporbar komponent. Specialproducenter såsom Zhejiang Shuangnuo Bearing Technology Co., Ltd. håndterer hele kæden, fra legeringssmeltning til endelig bearbejdning.
OEM-fremstilling af selvsmørende bronzebøsninger betyder at fremstille bøsninger efter kundens originale tekniske specifikation i stedet for at levere en katalogstandard. Det dækker legeringskvalitet, solid smøremiddeltype og -fordeling, dimensionstolerancer, overfladefinish og testdokumenterne, der beviser, at delen opfylder tegningen.
10 år af kontinuerlig forskning og udvikling på selvsmørende kobberlegeringer
80 CNC drejebænke, drejemaskiner og bearbejdningscentre i huset
0,05-0,12 tør friktionskoefficient af grafitindlejret bronze
200 MPa typisk statisk belastning for støbte bronzekvaliteter
Hvad definerer en OEM selvsmørende bronzebøsning
En OEM selvsmørende bronzebøsning er defineret af dens specifikation, ikke af dens størrelse. Forskellen fra en standardbøsning er, at enhver kritisk egenskab, fra kemisk sammensætning til kantaffasning, er fastgjort på en tegning og verificeret i forhold til den.
Kerneegenskaber for en OEM-specifikation
- Legeringskvalitet med en kontrolleret kemisk sammensætning, såsom tinbronze, aluminiumsbronze eller messing.
- Solid smøremiddeltype (grafit, molybdændisulfid eller lignende) og dets lommemønster i lejevæggen.
- Dimensionstolerancer for boring, udvendig diameter, længde og flangeposition.
- Krav til overfladefinish, kantbehandling og renlighed, der beskytter transferfilmen.
- Acceptdata: materialecertifikater, mekaniske testresultater og tredjepartsinspektionsrapporter.
Definition
OEM selvsmørende bronzebøsninger fremstilling er produktion af bronzebøsninger med indstøbte faste smøremidler, fremstillet efter en købers originale specifikation og verificeret gennem sammensætningskontrol, dimensionsinspektion og dokumenteret test.
Når en del er produceret på denne måde, kontrollerer køberen resultatet. Når det er produceret ud fra en slidt prøve eller en katalogdimensionsliste, kontrollerer leverandøren resultatet, og forudsigelse af slitagelevetid bliver gætværk.
Tre fremstillingsruter: Støbt, sintret, indpakket
Tre produktionsruter dækker stort set alle OEM selvsmørende bronzebøsninger: kontinuerlig eller centrifugalstøbning, sintring på en stålbagside og bronzeindpakning.
| Rute | Hvordan det er lavet | Typiske legeringer | Bedst passende applikationer |
| Støbt bronze | Smelten hældes gennem kontinuerlig eller centrifugalstøbning og derefter bearbejdet | Tin bronze, aluminium bronze, messing | Høje stødbelastninger, tykke vægge, store diametre, lavt volumen specialarbejde |
| Sintret bimetal | Bronzepulver sintret på en stålbagside og derefter færdiggjort | Bronzelag på stål med dispergeret fast smøremiddel | Tynde vægge, masseproduktion, ensartet friktion, omkostningsfølsomme kørsler |
| Bronze indpakket | Bronzestrimmel med smøremiddellommer rullet til en færdig cylinder | Bronzestrimmel med grafitpropper | Let til medium belastning, hurtig levering, enkle boringer |
Støbeveje dominerer, når applikationen har brug for en tyk væg, en kraftig interferenspasning eller en ikke-standard geometri. Ved strengstøbning størkner legeringen i en kontrolleret sektion før bearbejdning, hvilket giver tæt materiale med ensartet grafitfordeling. For købere, der har brug for denne rute, producerer Zhejiang Shuangnuo JDB600 støbt bronze selvsmørende lejer som en dedikeret produktlinje.
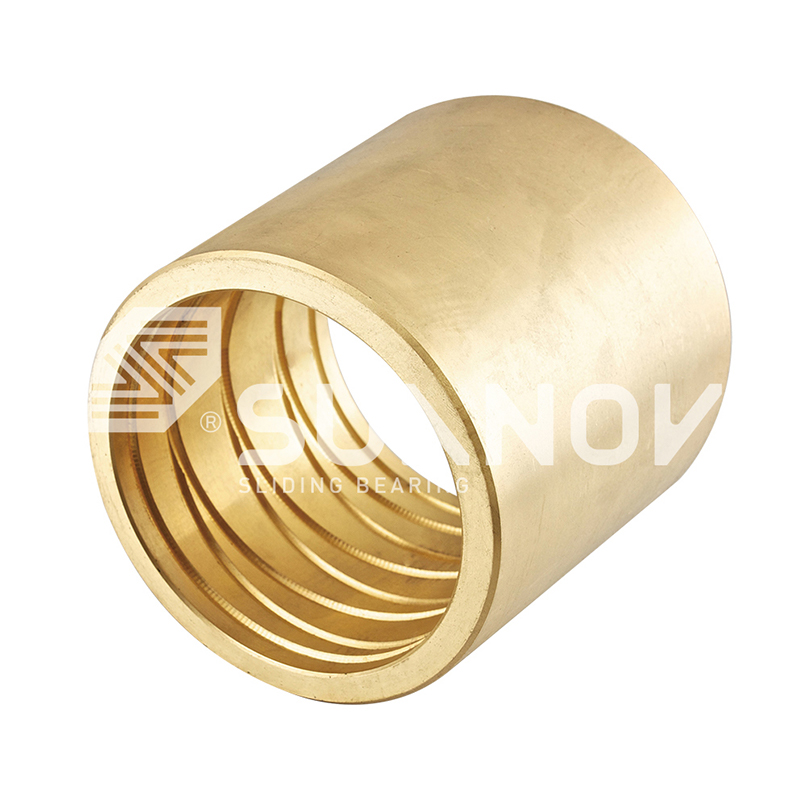 Engros JDB-600 støbt selvsmørende bronze styrebøsning lejeleverandører, Zhejiang Shuangnuo Bearing Technology Co., Ltd. er Kina JDB-600 støbt selvsmørende bronze guide bøsning lejeleverandører, Company, W... Se produkt →
Sintrede bimetalliske bøsninger bruger en stålbagside for strukturel styrke og et sintret bronzelag til glidende ydeevne. De passer til tyndvæggede designs produceret i større mængder. Den SF1 oliefri lejer med et sintret bronzelag produceret af virksomheden tilhører denne familie og anvendes i vid udstrækning i hydrauliske og generelle maskiner.
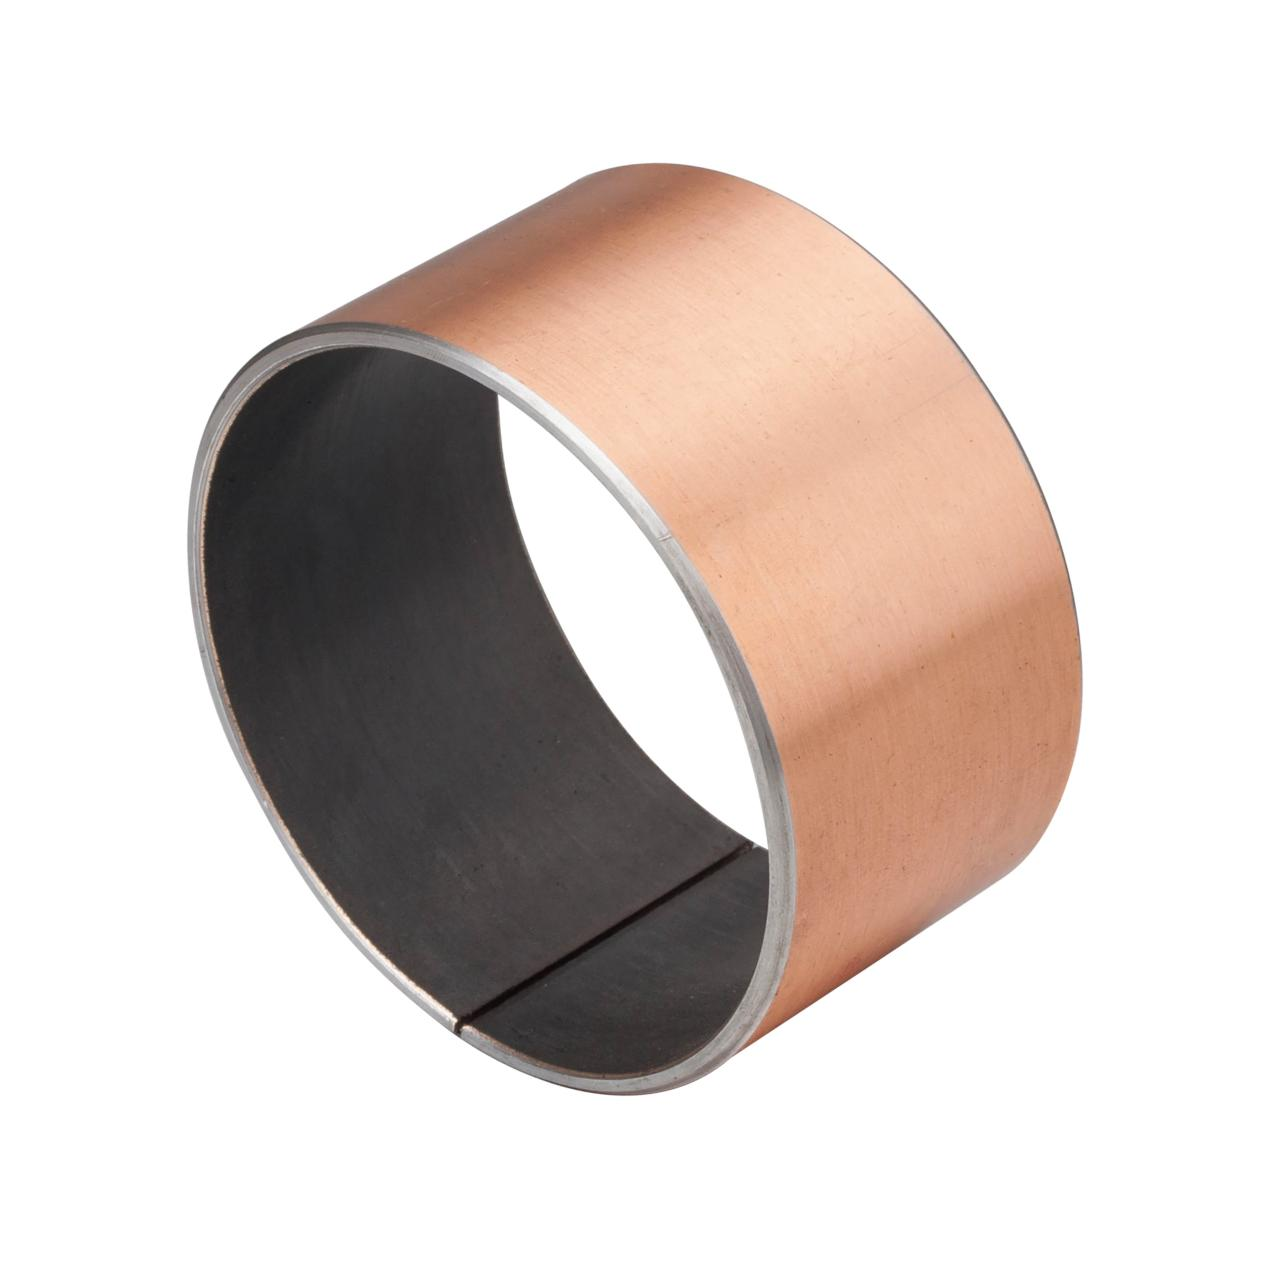 Engrosvedligeholdelsesfri SF-1 selvsmørende leje til krævende applikationer Zhejiang Shuangnuo Bearing Technology Co., Ltd. er Kina vedligeholdelsesfrit SF-1 selvsmørende leje til krævende applikationer - lav... Se produkt →
Indpakkede bronzebøsninger er dannet af båndmateriale, som forkorter produktionskæden og sænker omkostningerne til ligetil cylindriske dele.
For en støbt kvalitet smeltes legeringen, hældes og bearbejdes; det faste smøremiddel presses ind i borede huller eller riller i en separat operation. For sintrede og indpakkede kvaliteter er smøremidlet indbygget i materialestrukturen under formningen.
Valg af legering og fast smøremiddel
Valg af legering indstiller belastnings- og temperaturloftet; solidt smøremiddelvalg sætter friktion og slidadfærd. Vælg først legeringen, og tilpas derefter smøremidlet til miljøforholdene.
Legeringsfamilier og deres grænser
Tinbronze er standard for slidstyrke og bearbejdelighed under moderate belastninger. Aluminiumsbronze giver højere styrke og bedre modstandsdygtighed over for anfald under tunge eller slibende forhold. Messing er billigere og let at bearbejde, hvilket gør det attraktivt til guideapplikationer, hvor belastningen er beskeden.
Faste smøremidler i bronzebøsninger
Grafit er det mest almindelige indlejrede smøremiddel. Den forbliver stabil i luften til ca. 400 C og danner en kontinuerlig overføringsfilm på skaftet. Molybdændisulfid fungerer bedre i vakuum- eller tørgasmiljøer, hvor grafit mister sin lave friktion. Lommemønsteret, uanset om det er borede huller, slidser eller et vævet net, bestemmer, hvor hurtigt filmen genopbygges efter aftørring.
Skemaet nedenfor sammenligner typiske statiske belastningsklassificeringer efter produktionsrute. Præcise værdier afhænger af vægtykkelse, legeringstilstand og hastighed, så valider altid i forhold til leverandørens testdata.
0,05 til 0,12
Typisk tørfriktionskoefficientområde for grafitindlejret bronze, der løber mod en hærdet stålaksel efter dannelse af overførselsfilm.
For messing-baserede designs med indlejret grafit JDB650 massivsmørende messingbøsninger tilbydes af Shuangnuo er en standardplatform til guide- og ejektorapplikationer.
 Engros JDB650 selvsmørende messingbøsning oliefri lejer leverandører, komp. Zhejiang Shuangnuo Bearing Technology Co., Ltd. er Kina JDB650 selvsmørende messingbøsning oliefri lejer leverandører, Company, We Wh... Se produkt →
Før du færdiggør en materialekvalitet, skal du sammenligne driftshastigheden og belastningen med lejets PV-grænse i teknisk analyse af PV-grænse og slidhastighed for selvsmørende bronzebøsninger .
Bearbejdning, tolerancer og overfladefinish
Bearbejdningsnøjagtighed afgør, om en selvsmørende bøsning kører stille og jævnt i hele dens levetid. En bøsning med en præcis legering, men en ru boring, vil svigte tidligt.
Typiske toleranceintervaller
De fleste OEM-bøsninger er specificeret med en H7-boring til glideoverfladen og en interferenspasning på den udvendige diameter. Boringer holdes sædvanligvis til plus 0,025 til plus 0,050 mm, mens hussædet kræver rundhed inden for et par mikrometer. Akselsiden bruger normalt f7 eller g6 spillerum.
Overfladebehandling og kantbehandling
Boringsfinishen behøver sjældent at blive spejlpoleret; et område på 0,8 til 1,6 mikrometer Ra bevarer smøremiddeloverførslen og undgår for tidlig strøelse. Affasninger og afgratede kanter betyder mere, end de fleste tegninger viser, fordi en skarp kant kan skrabe grafitfilmen af skaftet ved de første slag. Stram ikke en tolerance uden en funktionel grund, fordi hver ekstra mikron kontrol øger bearbejdningsomkostningerne.
En variation på 0,01 mm i boringens rundhed kan skære det effektive kontaktområde og øge det lokale tryk nok til at forkorte levetiden med en målbar margin. Angiv, hvad din samling har brug for, ikke hvad en maskine kan opnå.
For praktiske tilpasningsværdier, se monterings- og tolerancevejledning for oliefri bronzebøsninger , som dækker interferens, clearance og anbefalede boreforberedelsestrin.
Kvalitetskontrol, der beskytter et OEM-program
Pålidelig OEM-forsyning afhænger af kontrol med den kemiske sammensætning på smeltestadiet, ikke af den endelige inspektion alene. Hvis legeringen afviger ved ovnen, vil ingen mængde bearbejdning genvinde belastningskapaciteten.
Hos Zhejiang Shuangnuo Bearing Technology Co., Ltd. støbes legeringen internt og overvåges med spektroskopi før, under og efter udhældning. Virksomheden driver mere end 80 CNC-drejebænke, CNC-drejemaskiner og bearbejdningscentre, som holder støbe- og efterbehandlingstrinnene under ét tag. Tredjepartslaboratorier verificerer periodisk materialesammensætning og mekaniske egenskaber, og autoritative testrapporter er tilgængelige på anmodning.
- Spektrumanalyse ved ovnen for at bekræfte legeringskemi før og under hældningen.
- Mekanisk test på prøvekuponer for at verificere hårdhed, trækstyrke og forlængelse.
- Materialetestcertifikater, der sporer et leveringsparti tilbage til dets smelte.
- Uafhængig tredjepartsinspektion for programmer, der kræver ekstern dokumentation.
Købere bør angive certificeringskravet i indkøbsordren. En leverandør, der støber sin egen legering og kører ovn-stadie spektroskopi, kan bevise materialehistorien; en leverandør, der køber støbegods fra markedet, kan ikke.
Sådan struktureres en OEM-forespørgsel
Den hurtigste måde at få et præcist tilbud på er at sende et komplet specifikationssæt i stedet for en slidt prøve eller en enkelt tegningsvisning. Ufuldstændige input producerer foreløbig prisfastsættelse og senere ændrede ordrer.
- Send en måltegning med tolerancer, overfladefinish og kantbehandlingsnoter.
- Angiv legeringskvalitet og hårdhed eller materialesammensætningen af den originale del.
- Angiv belastning, hastighed, temperatur og miljøforhold til PV-validering.
- Definer acceptkriterier: målemetode, materialerapport, tredjepartscertifikater.
- Giv en volumenprognose og mål for leveringstid, så leverandøren kan planlægge støbekørsel.
| Specifikationsfelt | Hvorfor det betyder noget |
| Boring, udvendig diameter, længde, flange | Definerer pasform og forhindrer bearbejdningskorrektioner før montering |
| Legeringskvalitet og hårdhed | Indstiller belastningsloftet og slidadfærd |
| Smøremiddeltype og lommemønster | Indstiller friktion, temperaturområde og filmkvalitet |
| Belastning, hastighed, temperatur, miljø | Validerer PV-klassificeringen og den forventede levetid |
| Testrapporter og certifikater | Definerer accept, sporbarhed og ansvarsgrænser |
Når en brugerdefineret bøsning er uden for standard katalogstørrelser, skal du angive den nærmeste standardreference og de ændrede dimensioner. Det forkorter evalueringstiden og giver leverandøren en baseline for tolerance og materialeadfærd. Se den guide til brugerdefinerede bronzebøsninger med ikke-standard dimensioner og tolerancer for detaljer.
Ofte stillede spørgsmål
Hvor længe holder en OEM selvsmørende bronzebøsning?
Levetiden er drevet af PV-værdien, akselhårdhed, og om der dannes en stabil overføringsfilm under indbrud. Veldesignede grafitindlejrede bronzebøsninger kører normalt i tusindvis af timer under konstant belastning; Anvendelser med høj momentan belastning er afhængige af de samme smøremiddellommer til at genopbygge filmen efter hver begivenhed.
Kan disse bøsninger køre helt uden olie?
Ja, men overfladen har stadig brug for en kort indbrudsperiode, hvor det indstøbte smøremiddel overføres til akslen. Efter at overføringsfilmen dannes, løber bøsningen tør med en friktionskoefficient i intervallet 0,05 til 0,12 mod en korrekt afsluttet stålaksel.
Hvilke mål skal stå på tegningen?
Som minimum boring, udvendig diameter, længde, flangedimensioner, affasninger og deres tolerancer. Tilføj overfladefinish og rundhed til boringen, fordi de direkte styrer filmdannelse og slid ensartethed.
Hvordan verificeres legeringskvaliteten i et OEM-program?
Spektroskopi på smeltestadiet bekræfter sammensætningen før hældning, og periodisk tredjepartstest bekræfter mekaniske egenskaber. Købere bør anmode om materialetestcertifikater med hver levering og, for kritiske programmer, en uafhængig inspektionsrapport.
Hvis et standardprodukt ikke matcher dit belastningstilfælde, så send tegningen og driftsbetingelserne. Shuangnuo kan citere et OEM-design baseret på dets egen støbte legering, intern bearbejdning og dokumenteret kvalitetskontrol.
Kontakt os //
Har du spørgsmål? Kom i kontakt!

Zhejiang Shuangnuo Bearing Technology Co., Ltd. Specialiseret i produktionen af forskellige selvsmonterende kobberlegeringsbuskeprodukter
Hurtige links
Relaterede produkter
Kontakte
- Tilføje: Nr. 69, Tingyao East Road, Ganyao Town Industrial Zone, Jiashan County, Zhejiang -provinsen, Kina
- Tlf: +86-15957371801
- Fax: +86-0573-84038630
- E -mail:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Brugerdefineret selvsmøring af kobberlegeringer
