-
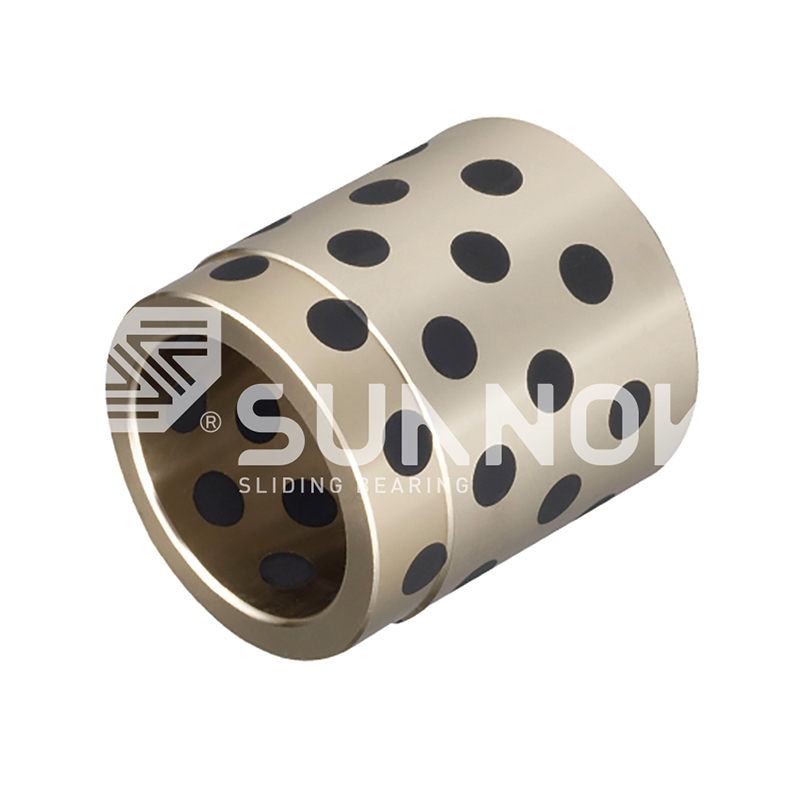
 JDB fast smøreleje JFB650 metrisk oliefri selvsmørende bronze runde flangelejer
-

-
-

-

-
 SF-2-grænse smørebæring SF-2SP Standard metrisk størrelse selv smøre slidstrimmel med PTFE
-
 FB090 bronze indpakket leje FB091 Kobberindpakket leje
-
 FB090 bronze indpakket leje FB094 Bronze indpakket leje med sæler


Fremstilling af selvsmørende bronzebøsninger: Forklaret støbning, sintring og indstøbning
Industri -nyheder-En ingeniør trækker en defekt bøsning fra et presset: boringen er rillet, den ydre skal vise skæve spor, og smørelinjen blev aldrig specificeret. Udskiftningen skal overleve uden olie, hvilket normalt betyder en selvsmørende bronzebøsning. Dens ydeevne afgøres dog, inden den når samlebåndet - i støberiet og sintringsovnen.
Fire produktionsruter dækker næsten alle selvsmørende bronzebøsninger på markedet: centrifugalstøbning, kontinuerlig støbning, metalstøbning og pulversintring. Hver producerer og anden materialestruktur, og den struktur bestemmer belastningskapacitet, slidadfærd, dimensionsstabilitet og omkostninger.
Hvorfor fremstillingsprocessen bestemmer bøsningens ydeevne
En bøsning er ikke bare et bronzerør med huller. Fremstillingsprocessen bestemmer dens kornstørrelse, porøsitet og binding mellem matrixen og det hurtige smøremiddel. Støbt bronze er tæt og stærk, med grove korn, der modstår stødbelastninger; det kræver bearbejdede lommer til smørepropper. Sintret bronze på en stålbagside starter som pulver, så den har kontrolleret porøsitet, der kan holde olie eller hurtigt smøremiddel i selve laget. Omviklede bronzebøsninger starter som en strimmel, hvilket gør dem tynde, lette og økonomiske, men begrænser deres belastningsevne.
Kort sagt, processen er specifikationen. Definer først belastning, hastighed, akselhårdhed og tilgængelig plads; vælg derefter den proces, der matcher.
Støbeprocesser for bronzebøsninger
For kraftige bøsninger og bøsninger med stor diameter er støbning den etablerede rute. Der anvendes tre metoder i produktionen, og hver har sin egen metallurgiske signatur.
Centrifugalstøbning
Smeltet bronze hældes i en roterende stålform. Centrifugalkraftpresser metallet udad og komprimerer den ydre overflade, mens oxider og lettere indeslutninger tvinges mod boringen, hvor de fjernes under bearbejdning. Det resulterende ydre lag er tæt, finkornet og udmattelsesbestandigt, hvilket gør centrifugalstøbning til den foretrukne proces for tykvæggede bøsninger udsat for stødbelastninger og høje PV-værdier. Det er den rute vi bruger til produkter som f.eks JDB600 selvsmørende bøsninger i støbt bronze , hvor bronzematrixen bærer den strukturelle belastning og bearbejdede lommer holder smøremidlet.
 Engros JDB-600 støbt selvsmørende bronze styrebøsning lejeleverandører, Zhejiang Shuangnuo Bearing Technology Co., Ltd. er Kina JDB-600 støbt selvsmørende bronze guide bøsning lejeleverandører, Company, W... Se produkt →
Kontinuerlig støbning
Ved kontinuerlig støbning smeltes bronze og trækkes gennem en vandkølet grafitmatrice. Størkning er hurtig og kontrolleret, hvilket giver stangen et ensartet fint korn med meget lav porøsitet. Kontinuerlig støbte runder er standardudgangspunktet for bøsninger, der er bearbejdet fra stangmateriale, fordi defekter såsom krympehulrum og adskillelse er sjældne. Når et produktionsforløb kræver ensartet kemi og mekaniske egenskaber over en lang længde, er strengstøbning det sikreste valg.
Metalstøbning
For enklere geometrier og omkostningsfølsomme partier kan bronze hældes direkte i permanente stål- eller støbejernsforme. Værktøj er billigt, og overfladekvaliteten er acceptabel, men kornstrukturen er mindre ensartet end centrifugal eller kontinuerlig støbning, og træthedsmodstanden er lavere. Metalstøbning er bedst egnet til standardbøsninger med moderat belastningskrav.
Uanset støberuten skal emnet stadig bearbejdes for at nå sin endelige geometri. Drejning, boring og oprømning bringer boringen til dens specificerede toleranceklasse - typisk H7 for en kørepasning - og den bearbejdede overfladefinish styrer, hvor hurtigt den hurtige smørefilm dannes på akslen. Hvis du vil have et nærmere kig på de praktiske detaljer, skitserede vi hvordan støbte bronzebøsninger fremstilles i et rigtigt støberimiljø .
Indlejring af hurtigt smøremiddel i bronzematrixen
Når bronzeemnet er støbt og bearbejdet, bores eller fræses lejefladen med et defineret mønster af lommer. Disse lommer fyldes derefter med solide smørepropper - normalt grafit blandet med metalpulver og i nogle kvaliteter med molybdændisulfid. Stikmønsteret er ikke dekorativt: Dybde, diameter og afstand beregnes ud fra lejets PV-grænse og driftscyklus. Typisk dækning af smøremiddelområdet er 20% til 35% af glideoverfladen.
Under indkøring overfører properne en tynd film på skaftet. Den film, ikke selve bronzeoverfladen, bærer den glidende kontakt. Det er grunden til, at selvsmørende bøsninger fungerer godt under lave hastigheder og intermitterende bevægelser, hvor oliefilm er svære at vedligeholde. To forhold er kritiske for filmens dannelse: skaftet skal hærdes over ca. 45 HRC, og dets overfladefinish skal holdes på Ra 0,4 til 0,8 mikron. Et blødt eller groft skaft vil slide propperne, før overførselsfilmen stabiliserer sig.
Stikplacering følger lejets belastningszoner. En bøsning med flange modtager for eksempel propper i både boringen og flangefladen, fordi trykfladen genererer sin egen glidendeflade. I form- og automatiseringsapplikationer, f.eks. JDB650 solide smørebøsninger brug dette indlejringsprincip til at give vedligeholdelsesfri styring ved ejektor- og styrepositioner.
 Engros JDB650 selvsmørende messingbøsning oliefri lejer leverandører, komp. Zhejiang Shuangnuo Bearing Technology Co., Ltd. er Kina JDB650 selvsmørende messingbøsning oliefri lejer leverandører, Company, We Wh... Se produkt →
Sintring: bimetalliske bøsninger med stålstøtte
Ikke enhver selvsmørende bøsning starter som et støbt emne. Pulvermetallurgi bygger delen anderledes op: en stålbagside med et porøst bronzelag sintret på det.
Fremstillingssekvensen er ligetil. Et stålbånd renses, belægges med et lag kobberlegeringspulver og føres gennem en ovn ved sintringstemperatur under en kontrolleret atmosfære. Pulverpartiklerne binder til hinanden og til stålet og danner en kontrolleret porøsitet. Efter sintring rulles strimlen til endelig tykkelse, og porerne imprægneres med olie eller fyldes med hurtigt smøremiddel. Resultatet er en bøsning, der kombineres den strukturelle styrke af en stålskal med friktionsadfærden fra et bronzeglidelag.
Stålstøttede bøsninger er meget tyndere end støbte designs og er afhængige af en interferenspasning i husets boring. De er standardløsninger til hydrauliske pumper, tandhjulspumper, kompressorer og bilkomponenter, hvor pladsen er begrænset. Den 200-B olieholdende bimetal leje er et godt eksempel på denne konstruktion, med hurtigt smøremiddel dispergeret direkte i det sintrede lag.
 Engros 200#B olieholdende bimetallisk leje (stålbagside Kobber Sinter Wi Zhejiang Shuangnuo Bearing Technology Co., Ltd. er Kina 200#B olieholdende bimetalleje (stålbagside kobbersinter med solid L... Se produkt →
Den vigtigste forskel fra støbt bronze er porøsitet. Et sintret lag fungerer som et smøremiddelreservoir; støbt bronze har ingen brugbar porøsitet, så smøremiddel skal tilføres af propper. Afvejningen er, at sintrede lag er tynde og mindre tolerante over for kantbelastning og forurening end en massiv støbt væg.
Omviklede bøsninger: et lettere alternativ
Til lette og mellemstore belastninger tilbyder omviklede bøsninger en hurtig og økonomisk rute. En bronzestrimmel med forpressede grafitpropper rulles til en cylindrisk form og formes til den færdige diameter. Vægtykkelsen er lille, typisk 1 til 2,5 mm, og bøsningen af husets boring for støtte. Omviklede bøsninger trykker let ind og koster mindre end støbte alternativer, men de kan ikke matche støbte designs i stødmodstand eller belastningskapacitet. De vælger bedst, når vægt, omkostninger og monteringshastighed opvejer ekstreme driftskrav.
Kvalitetskontrol på tværs af produktionslinjen
Det, der adskiller en pålidelig bøsning fra en for tidlig fejl, er inspektionsdisciplin på hvert trin. I vores støberi analyseres hver varme med et spektrometer i tre trin: før hældning, under hældning og på den færdige støbning. Den sekvens fanger off-grade tinbronze eller messing, før det bliver et scoret skaft i feltet.
Købere bør bede om det samme bevis, som de ville kræve fra enhver kritisk komponent: rapporter om kemiske sammensætninger, værdier for mekaniske egenskaber og dimensionsregistreringer. Hvis leverandøren også kan levere testresultater fra et uafhængigt laboratorium, så meget desto bedre. For ikke-standarddele betyder dimensionskontrol endnu mere, fordi pasformen bliver designet sammen med delen. Vi dækker den praktiske side af dette i vores guide til brugerdefinerede bronzebøsninger med ikke-standard dimensioner og tolerancer .
Sammenligning af de fire fremstillingsruter
Tabellen nedenfor er en first-pass sammenligning. Brug den til at lave en liste over procesmuligheder, før du taler med en producent.
| Proces | Materiale struktur | Typisk bøsningsform | Belastningskapacitet | Egner sig bedst til |
|---|---|---|---|---|
| Centrifugalstøbning | Tæt, finkornet ydre skal | Tykvæggede cylindriske bøsninger med flange | Høj | Tunge maskiner, presser, stødbelastninger |
| Kontinuerlig støbning | Ensartet finkornet, meget lav porøsitet | Bar lager bearbejdet i brugerdefinerede størrelser | Høj | Lange produktionsserier, ensartet kvalitet |
| Metalstøbning | Tilstrækkelig tæthed, mindre ensartet korn | Enkel standardgeometrier | Mellem-høj | Omkostningsfølsomme standarddele |
| Sintret bimetal | Porøst bronzelag bundet til stål | Tyndvæggede bøsninger og flangebøsninger | Mellem-høj | Hydraulik, gearpumper, biler |
| Indpakket bronze | Valset bånd med pressede grafitpropper | Tyndvæggede muffer og flangeformer | Medium | Lad til middel belastning, lave omkostninger |
Støbte og sintrede designs ældre også forskelligt. Sintrede lag slides glat, men er tynde; støbt bronzeholder længere under slibende og høje kantbelastningsforhold. Detaljerede data om denne afvejning er tilgængelig i vores sammenligning af sintret versus støbt bronze bøsning lang levetid .
Hvad skal man kigge efter hos en bøsningsproducent
Start fra konklusionen: vælg en producent, der kontrollerer materialet fra smelten til den færdige boring. En fabrik, der smelter sin egen bronze, støber den og derefter bearbejder den på samme sted, kan forkorte gennemløbstider og eliminere risikoen for at købe emner af ukendt kvalitet fra eksterne kilder.
En integreret leverandør bør kunne vise dig følgende:
- Egen smelte- og støbeevne, der passende dækker centrifugal-, kontinuerlige- og metalstøbeprocesser.
- CNC-drejning, boring og fræsning til færdige dimensioner og overfladefinish.
- Spektrometer verifikation af kemi på hver varme.
- Adgang til uafhængige laboratorietestrapporter for sammensætning og mekaniske egenskaber.
- Dokumenteret erfaring med ikke-standardstørrelser, tolerancer og tilpassede stikmønstre.
Det kontrolniveau er det, der gør det muligt at støbe en JDB solid-smørende serie af en speciallegering og bearbejde til snævre tolerancer inden for samme produktionsuge. Det er også forskellen mellem en bøsning, der passerer ved ankomsten, og en, der kræver omarbejdelse på dit samlebånd.
En selvsmørende bronzebøsnings reelle specifikation er skrevet af dens fremstillingsproces. Definer først belastning, hastighed, akselhårdhed og ledig plads. Dernæst kampprocesser. Spørg derefter leverandøren om det samme bevis, som du ville kræve fra enhver kritisk komponent - kemi, mekanik og dimensioner. Denne sekvens vil give dig en bøsning, der holder længere end den maskine, den beskytter.
Kontakt os //
Har du spørgsmål? Kom i kontakt!

Zhejiang Shuangnuo Bearing Technology Co., Ltd. Specialiseret i produktionen af forskellige selvsmonterende kobberlegeringsbuskeprodukter
Hurtige links
Relaterede produkter
Kontakte
- Tilføje: Nr. 69, Tingyao East Road, Ganyao Town Industrial Zone, Jiashan County, Zhejiang -provinsen, Kina
- Tlf: +86-15957371801
- Fax: +86-0573-84038630
- E -mail:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Brugerdefineret selvsmøring af kobberlegeringer
