-

-

-
 Olie-tilbageholdelse af bimetallbæring Flangeforsynet selvsmørende kompositbøsning, oliefri flangebøsning 200#F
-

-
 SF-1 oilless bærer SF-1SP Strip Standard metrisk størrelse Self-smurende komposit Slide Strip
-

-
 JF-800 Bi-Metal-leje JF-20 højtydende aluminium + kulstofstållegering til industrielle maskineri
-
 FB090 bronze indpakket leje FB092 bronze indpakket leje


Sådan vælger du en pålidelig, selvsmørende bronzebøsningsproducent: En købervejledning
Industri -nyheder-En indkøbsingeniør, der sammenlignede seks tilbud for en nominelt identisk bronzebøsning, så engang prisspredningen nå op på 42 procent. Den dyre del var ikke nødvendigvis bedre materiale; det var verificerbar proces. En pålidelig, selvsmørende bronzebøsningsproducent kontrollerer legeringen fra smeltning til færdig boring, dokumenterer hver inspektion og understøtter tilpassede dimensioner med tekniske data. Denne vejledning opstiller de revisionspunkter, som indkøbsteams bruger, når omkostningerne til lejefejl er højere end delprisen.
Hvad definerer en pålidelig selvsmørende bronzebøsningsproducent
En pålidelig producent af selvsmørende bronzebøsninger er en, der styrer kobberlegeringen fra smelten til den færdige boring, beviser materialesammensætning med registreringer og holder dimensionelle tolerancer, der matcher applikationen. Enhver leverandør kan tilføje en grafitprop til en bronzemuffe; få kan gentage den samme mikrostruktur og smøremiddelfordeling på tværs af tusindvis af dele.
Arbejdsdefinition
En selvsmørende bronzebøsning er en kobberlegeringsbøsning, der fungerer uden ekstern olie eller fedt. Dens smøreevne kommer fra faste smøremidler såsom grafit, molybdændisulfid (MoS2) eller PTFE indlejret i lejestrukturen. Leverandørpålidelighed betyder gentagelig kemi, ensartet smøremiddelfyldning og dokumenteret kvalitet på hver batch.
Egenskaber, der adskiller et støberi fra en forhandler
- Intern smeltning og støbning: Legeringskemi styres ved kilden i stedet for at arves fra købte emner.
- Indstøbning af fast smøremiddel: Grafit- eller MoS2-lommer placeres uden hulrum, revner eller udtværing.
- Præcisionsbearbejdning: CNC-drejning og -boring holder H7 eller applikationsspecifikke borepasninger, som tegninger kræver.
- Dokumenter: spektrometerrapporter, mekaniske testværdier og materialecertifikater matches med batchnumre.
To leverandører kan angive den samme kobberlegeringskvalitet; kun én kan vise dig smelterekorden. Det er den korteste pålidelighedstest i praksis, så bed om den først, ikke sidst.
Bekræft materialekontrol og legeringssporbarhed
Start revisionen med materiale, fordi legeringssammensætning bestemmer belastningskapacitet, friktion og slidlevetid, før nogen geometrisk måling har betydning. En seriøs producent offentliggør sine kobberlegeringskvaliteter og angiver støberuten: centrifugalstøbning til runde emner, kontinuerlig støbning til lange stænger eller metalstøbning til komplekse emner. Hver rute ændrer porøsitet og kornstruktur, hvilket ændrer, hvordan bøsningen opfører sig under en tung belastning.
Smøremiddelfyldet betyder lige så meget. Grafit passer til glidning ved lav hastighed og høj belastning; MoS2 forbedrer indkøringsfasen; og visse bronze-grafitblandinger tjener specifikke temperatur- eller kontamineringsbetingelser. En leverandør, der kortlægger disse muligheder til din PV-værdi, laver engineering; en leverandør, der kun citerer fra en prisliste, tager imod ordrer. Til mellembelastede maskiner, en messingbaseret solid smørende bøsning som f.eks JDB650 solid smørende bøsning er et almindeligt udgangspunkt i JDB-familien.
 Engros JDB650 selvsmørende messingbøsning oliefri lejer leverandører, komp. Zhejiang Shuangnuo Bearing Technology Co., Ltd. er Kina JDB650 selvsmørende messingbøsning oliefri lejer leverandører, Company, We Wh... Se produkt →
Før du sammenligner priser, skal du forstå, hvordan produktionsruten ændrer ydeevnen. En direkte sammenligning af sintret versus støbt bronze bøsning lang levetid viser, hvor hver proces vinder, og den viden forhindrer dig i at betale en præmie for den forkerte del.
In-house støbning kontra outsourcede emner
Uafhængigt støberi
- Smelteregistreringer opbevares for hver varme.
- Kemi kan justeres til specifikationen.
- Tredjepartsanalyse fra samme varme som produktion.
- Kortere gennemløbstider, fordi legeringsforsyningen er intern.
Outsourcede blanks
- Lavere indgangsomkostninger og enklere prissætning.
- Ingen smeltedata eller varmesporbarhed.
- Risiko for karakterforskydning mellem købte partier.
- Modtagelse af inspektion skal være streng for at kompensere.
Zhejiang Shuangnuo Bearing Technology Co., Ltd., med næsten et årti med fokus på selvsmørende kobberlegeringer, udfører spektrometertjek før, under og efter hver smeltning, og sender derefter regelmæssige prøver til nationale testorganer til sammensætning og mekanisk verifikation.
Evaluer støbe-, sintrings- og bearbejdningskapacitet
Undersøg produktionsgulvet, ikke kun kataloget, fordi sortimentet og omfanget af udstyr afgør, om en leverandør kan holde tolerancer og levere til tiden. Produktion af selvsmørende bronzebøsninger kombinerer støbning eller sintring med bearbejdning og inspektion. Centrifugalstøbning producerer tætte runde emner, kontinuerlig støbning forbedrer konsistensen over lange kørsler, og sintring er kernevejen for bimetalliske produkter med stålunderlag.
Bearbejdningskapacitet er det, der omdanner støbt materiale til flangebøsninger, slidplader og trykskiver med den nøjagtighed, som tegningen kræver. En leverandør med et rigtigt maskinværksted kan tage en konstrueret tegning og svare med procesfeedback; en handelsvirksomhed kan kun videregive tegningen til en anden.
10 års fokuseret selvsmørende legeringsproduktion
80 CNC drejebænke og bearbejdningscentre på stedet
3 støbeveje: centrifugal, kontinuerlig, metalform
6 produktfamilier: JDB, SF1, SF2, JF, FB090, 200-serien
Revisionstjekliste for en bronzebøsningsleverandør
| Kriterium | Hvad skal verificeres | Hvorfor det betyder noget | bestået mærke |
| Legeringskemi | Spektrometerrapport versus offentliggjort karakter | Sammensætningsdrift forkorter levetiden | Karakter inden for spec på hvert heat |
| Støbeproces | Centrifugal, kontinuerlig eller metalform | Processen kontrollerer porøsitet og tæthed | Porøsitet dokumenteret og kontrolleret |
| Påfyldning af smøremiddel | Grafitarealforhold og fordeling | Fyldniveau indstiller PV-grænsen | Ensartet indlejring, ingen hulrum |
| Boretolerance | H7 eller applikationsspecifik pasform | Løse boringer skaber kantbelastning | Målt Cpk over 1,33 |
| Dokumentation | Tredjeparts mekaniske test | Bevis erstatter markedsføringskrav | Rapport knyttet til et batchnummer |
Til tungt belastede roterende strukturer, et tykvægget design som f.eks JDB600 støbt kobberlegering leje giver en strukturel margin, som tyndvæggede liners ikke kan matche, hvorfor støbeevnen er vigtig i udvælgelsesprocessen.
 Engros JDB-600 støbt selvsmørende bronze styrebøsning lejeleverandører, Zhejiang Shuangnuo Bearing Technology Co., Ltd. er Kina JDB-600 støbt selvsmørende bronze guide bøsning lejeleverandører, Company, W... Se produkt →
Tre-trins spektrometerkontrol på hver smeltning: ovnsidekontrol, mid-pour-verifikation og post-størkningsbekræftelse. Den disciplin er det, der holder karakterdrift ude af en produktionskørsel.
Krav om kvalitetsdokumentation og teknisk support
En troværdig leverandør kan gengive testrapporten bag enhver batch og vil understøtte ikke-standard borestørrelser, flanger og slidplader med tekniske data i stedet for gætværk. Dokumentation er ikke administrativ overhead; det er den eneste måde, du kan kontrollere et produkt, der allerede er installeret på din maskine.
Fem dokumenter definerer en acceptabel kvalitetspakke til en selvsmørende bronzebøsning:
- Materialecertifikat med kobberlegeringskvalitet og kemisk sammensætning.
- Tredjeparts mekaniske testrapport, der dækker hårdhed og trækstyrke.
- Dimensionel inspektionsrapport for boring, udvendig diameter og flangeudløb.
- PV-grænse eller slidhastighedsdata for den anvendte fyldning med fast smøremiddel.
- Batch- eller varmenummer, der forbinder hvert dokument med de leverede dele.
Specialarbejde er en producents virkelige test. En leverandør der maskiner ikke-standard bronze bøsning dimensioner og tolerancer in-house vil besvare tolerancespørgsmål med data, ikke med et løfte om, at delen simpelthen passer.
Relativ vægt af selektionsfaktorer
Vægtning baseret på fejlomkostninger og revisionsindsats ved indkøb af industrielle bøsninger.
En testrapport uden batchnummer og et tilbud uden tolerance er det samme: papirarbejde, der ikke kan bruges, når et leje svigter tidligt.
Røde flag, der diskvalificerer en leverandør
Flere advarselsskilte bør fjerne en kandidat fra overvejelse med det samme, uanset hvor attraktivt tilbuddet ser ud. Disse er ikke punkter at forhandle; de indikerer, at leverandøren ikke kontrollerer, hvad den sælger.
- Ingen smelteoptegnelser, materialecertifikater eller batchnumre.
- Et katalog, der gør krav på alt muligt materiale, men som ikke kan forklare procesforskelle.
- Ingen forpligtelse til boringstolerance eller monteringsvejledning.
- En langsom og undvigende reaktion, når der anmodes om data om kemisk sammensætning.
- Applikationsråd, der ignorerer hastighed, temperatur, forurening eller smøreforhold.
Et signaturtegn på kompetence er en ærlig anbefaling om at skifte familie. Til højere hastigheder, lettere belastede positioner, en tyndvæg SF1 oliefrit leje kan overgå en massiv støbt bronzebøsning, og en seriøs producent vil fortælle dig det i stedet for at sælge den forkerte del. Hold øje med det fælles misforståelser ved køb af selvsmørende bronzelejer der skubber købere mod den billigste eller tungeste løsning uden data.
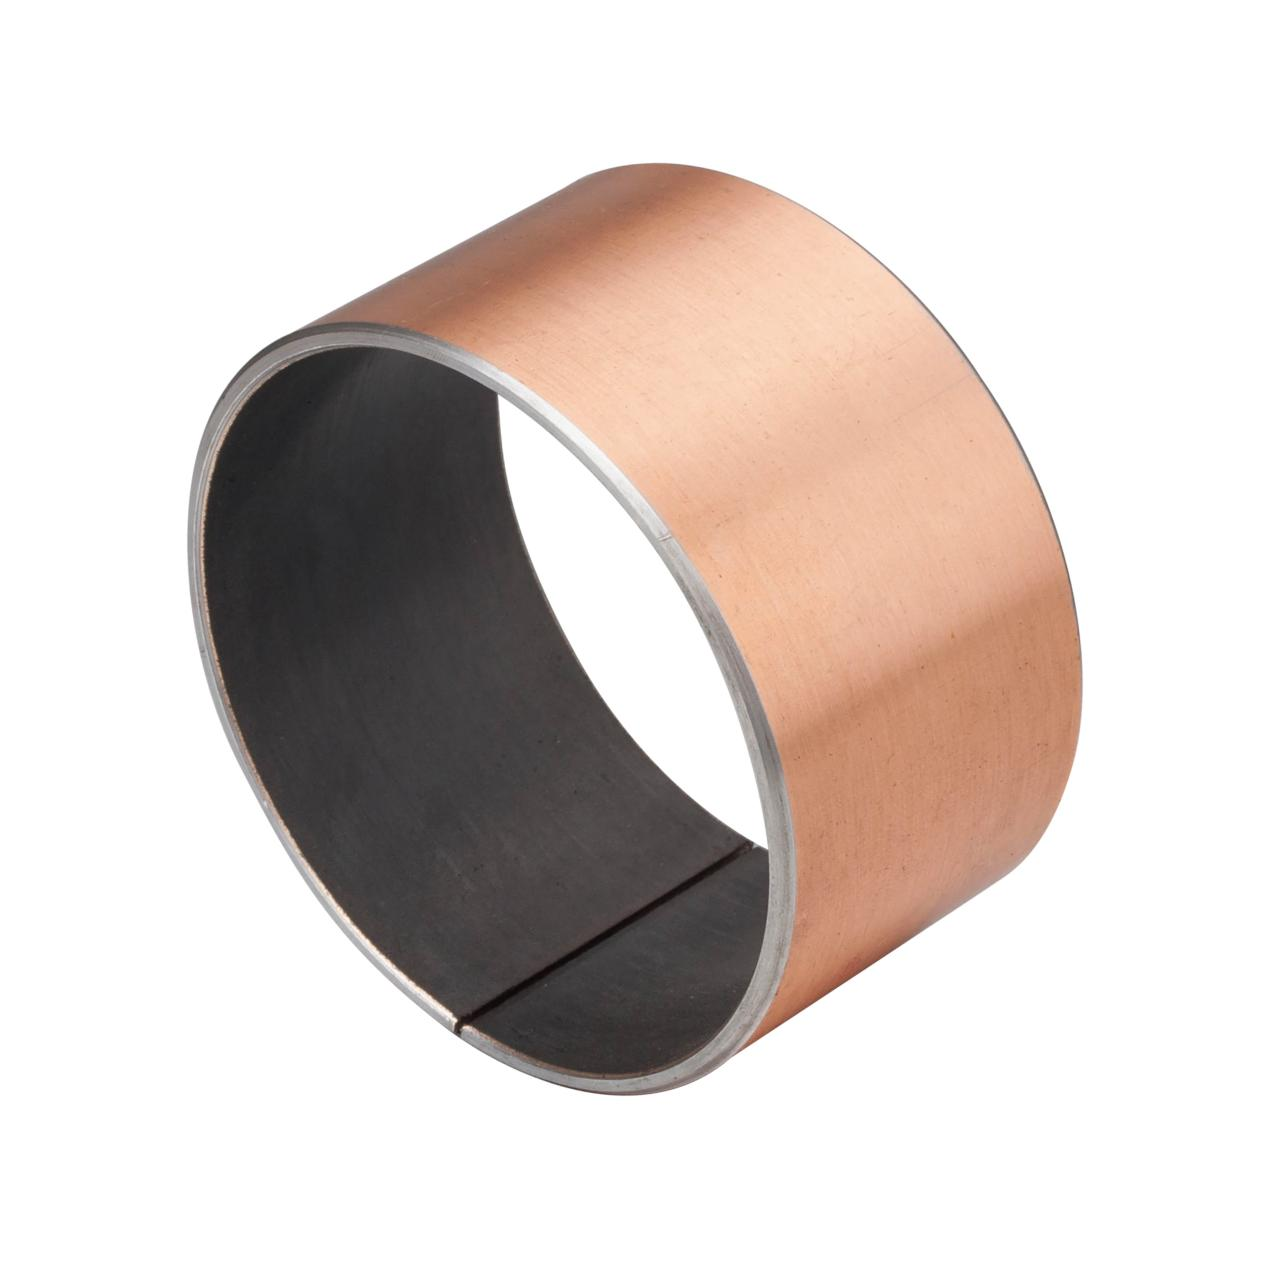 Engros-vedligeholdelsesfri SF-1 selvsmørende leje til krævende applikationer Zhejiang Shuangnuo Bearing Technology Co., Ltd. er Kina vedligeholdelsesfrit SF-1 selvsmørende leje til krævende applikationer - lav... Se produkt →
Det billigste tilbud bliver kun værdi, hvis bøsningen overlever en fuld vedligeholdelsescyklus. Indkøb, der springer materialeverifikation over, betaler to gange: én gang for delen og én gang for nedetiden.
Ofte stillede spørgsmål
Hvad er den vigtigste faktor ved valget af en selvsmørende bronzebøsningsproducent?
Materialekontrol og sporbarhed. Legeringskemi og fast smøremiddelfyldning definerer lejets PV-grænse, slidhastighed og belastningskapacitet. Hvis disse ikke er verificeret, er ingen anden kvalitetspåstand troværdig.
Skal købere anmode om et materialecertifikat for hver batch?
Ja. Sammensætningen afviger mellem heats, og et certifikat matchet med et batchnummer er den eneste praktiske måde at bekræfte, at leverede bøsninger matcher den godkendte prøve og den angivne kvalitet.
Hvilken boringstolerance skal en bronzebøsningsproducent have?
For de fleste roterende aksler er en H7-boring eller en tilsvarende anvendelsesspecifik pasform den forventede standard. En leverandør, der ikke kan angive en tolerance på tegningen, er ikke parat til at lave konstruerede komponenter.
Forkorter intern støbning gennemløbstider for specialtilpassede bronzebøsninger?
Normalt ja. Integreret produktion fjerner ventetiden på udvendige emner og giver støberiet mulighed for at tilpasse kemien til applikationen, hvilket forkorter cyklussen for ikke-standard dimensioner og speciallegeringer.
Kontakt os //
Har du spørgsmål? Kom i kontakt!

Zhejiang Shuangnuo Bearing Technology Co., Ltd. Specialiseret i produktionen af forskellige selvsmonterende kobberlegeringsbuskeprodukter
Hurtige links
Relaterede produkter
Kontakte
- Tilføje: Nr. 69, Tingyao East Road, Ganyao Town Industrial Zone, Jiashan County, Zhejiang -provinsen, Kina
- Tlf: +86-15957371801
- Fax: +86-0573-84038630
- E -mail:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Brugerdefineret selvsmøring af kobberlegeringer
